Rezin ekstruziya prosesi: profil istehsalı necə gedir
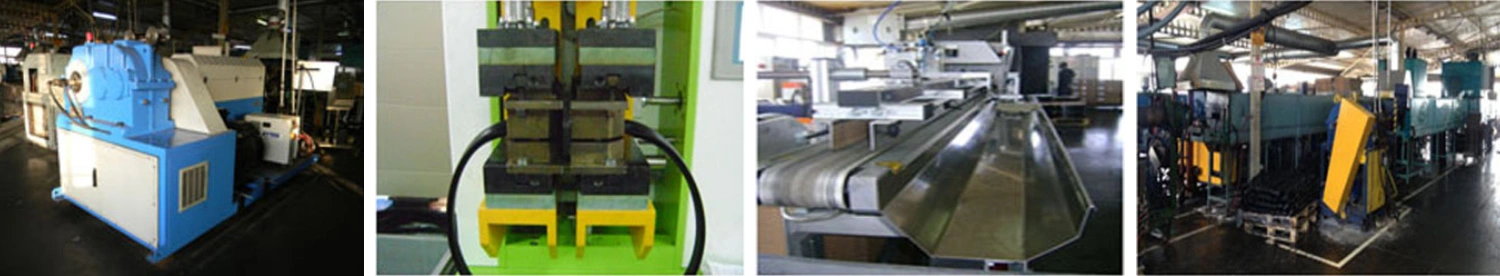
Ekstruziya uzun və sabit en kəsiyinə malik rezin profillərin — qapı-pəncərə contaları, körük profilləri, şlanq və izolyasiya zolaqlarının — fasiləsiz istehsal üsuludur. Bu prosesdə qatılaşdırılmış rezin qarışığı qızdırılır, plastik hala salınır və xüsusi qəlibdən (matrisadan) keçirilərək istənilən forma verilir.
Ekstruziya prosesinin əsas mərhələləri
Profil istehsalı bir neçə ardıcıl addımdan ibarətdir və hər mərhələdə dəqiqlik son məhsulun keyfiyyətini müəyyən edir.
1. Rezin qarışığının hazırlanması
İlk addım düzgün resepturadır. Baza kauçuk (EPDM, NBR, SBR və s.) doldurucular, plastifikatorlar və vulkanizasiya agentləri ilə qarışdırılır. Bu mərhələ haqqında daha ətraflı rezin qarışıqları (compound) məqaləmizdə oxuya bilərsiniz.
2. Qidalanma və qızdırma
Hazır qarışıq ekstruderin qəbul bunkerinə verilir. Burada fırlanan şnek materialı irəli itələyir, sıxır və sürtünmə hesabına 80–120 °C-yə qədər qızdırır. Material yumşalaraq axıcı, lakin formasını saxlayan hala gəlir.
3. Matrisadan keçirmə
Qızdırılmış kütlə yüksək təzyiq altında matrisadan ötürülür. Matrisanın daxili profili son məhsulun en kəsiyini təyin edir — yəni contanın forması burada doğulur. Matrisanın hazırlanması ekstruziyada ən mühüm mühəndislik işidir.
4. Vulkanizasiya
Forma verilmiş profil hələ yumşaqdır. Onun davamlı və elastik olması üçün istilik kanalından (mikrodalğa, isti hava və ya duz vannası) keçirilir. Vulkanizasiya nəticəsində polimer zəncirləri arasında çarpaz əlaqələr yaranır və rezin son mexaniki xassələrini qazanır.
Ekstruziyanın üstünlükləri
- Fasiləsiz istehsal: İstənilən uzunluqda profil çıxarmaq mümkündür.
- Yüksək məhsuldarlıq: Saatda yüzlərlə metr material istehsal olunur.
- Mürəkkəb en kəsiyi: Çoxkameralı və ya metal armaturlu profillər hazırlana bilir.
- Material qənaəti: Tullantı minimaldır, prosesi optimallaşdırmaq asandır.
Hansı məhsullar ekstruziya ilə hazırlanır?
NUR KAUÇUK-da ekstruziya xətti vasitəsilə qapı-pəncərə contaları, avtomobil körük profilləri, U-profillər, kvadrat və dairəvi şnurlar, mühafizə zolaqları istehsal olunur. Material seçimi tətbiq mühitindən asılıdır — açıq havada işləyən profillər üçün EPDM, yağ-yanacaq mühiti üçün isə NBR üstünlük təşkil edir. İstehsal mərhələləri ilə istehsal bölməmizdə tanış ola bilərsiniz.
Sıxma və inyeksiya üsulları ilə müqayisədə ekstruziya uzun, sabit kəsikli məhsullar üçün ən səmərəli həlldir; mürəkkəb formalı hissələr üçün isə inyeksiya qəlibləmə daha uyğundur.
Profil və conta sifarişiniz var? Hazır məhsullarımız ilə tanış olun və ölçüyə uyğun ekstruziya profili üçün bizimlə əlaqə saxlayın.